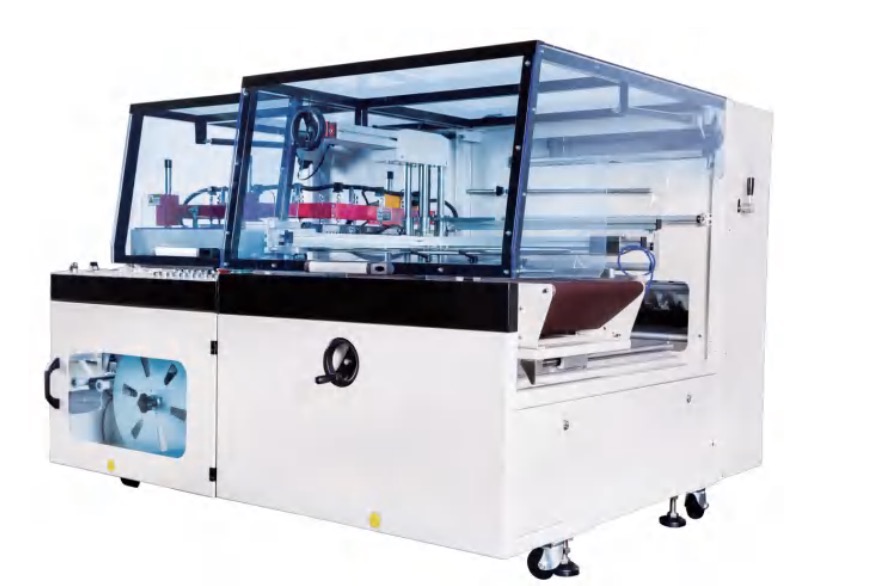
Materiais de embalagem e equipamentos incompatíveis drenam silenciosamente sua eficiência operacional todos os dias. Muitas vezes vemos operadores de linhas de produção lutando para manter as velocidades de produção. Eles enfrentam essas dificuldades porque suas máquinas de selagem não conseguem processar corretamente os polímeros modernos. Vedações fracas, substituições frequentes de fios e gargalos de produção inesperados surgem frequentemente nesses ambientes rígidos. A poliolefina (POF) serve como padrão da indústria para embalagens retráteis seguras e de alta clareza. No entanto, seu desempenho depende inteiramente de configurações específicas de equipamentos de vedação. Criamos este guia abrangente para fornecer aos gerentes de operações e compras uma estrutura de avaliação altamente prática e baseada em evidências. Você aprenderá exatamente como combinar os parâmetros de seu maquinário com os requisitos avançados de materiais. Esse conhecimento ajuda a minimizar os riscos de implementação imediatamente. Ele também permite que você proteja embalagens confiáveis e herméticas para cada lote de produto.
Principais conclusões
- O design da dobra central é fundamental: as seladoras de barra L exigem filme retrátil POF de dobra central para carregamento e vedação eficientes em uma única passagem.
- O material do fio determina o sucesso: A compatibilidade ideal do selante de filme retrátil POF depende da correspondência do calibre do filme com o elemento de vedação correto (por exemplo, lâminas revestidas de Teflon ou fios de nicromo especializados) para evitar o acúmulo de carbono.
- PVC vs. POF Realidades: A atualização de PVC para POF requer recalibração de temperatura; O POF exige uma janela de calor mais estreita e precisa, mas elimina o desgaste corrosivo do equipamento.
- O teste é obrigatório: Nunca compre em grandes quantidades sem uma execução piloto controlada que avalie o tempo de permanência, a resistência da vedação e a integração do túnel de contração. Espessura
Compreendendo os fatores de compatibilidade do selador de filme retrátil POF
A dinâmica térmica difere enormemente entre os polímeros modernos e os materiais de embalagem legados. A poliolefina reage ao calor aplicado muito mais rapidamente do que o PVC tradicional. Requer uma janela de temperatura estreita e altamente consistente para obter vedações herméticas fortes. Se a temperatura da mandíbula flutuar, os operadores enfrentarão imediatamente queimaduras frequentes. Eles também podem encontrar articulações fracas se separando durante o transporte. Você deve manter a estabilidade térmica para evitar esses defeitos.
O alinhamento mecânico é extremamente importante para o sucesso operacional. As máquinas de corte em ângulo reto dependem de geometrias específicas de materiais para envolver os produtos com eficiência. Eles exigem estritamente uma configuração central. O material chega já dobrado ao meio no rolo de abastecimento. Basta inserir o produto entre as camadas superior e inferior. A máquina então corta e funde as bordas abertas simultaneamente. Este movimento único aumenta significativamente o rendimento.
A espessura do filme determina diretamente a duração necessária da exposição ao calor. Medidores mais pesados exigem tempos de contato mais longos com a mandíbula. Eles precisam desse tempo extra para fundir completamente as múltiplas camadas. Medidores mais leves derretem rapidamente. Aplicar muito tempo de permanência em filmes finos cria bordas confusas e pegajosas. Contamos com relações rigorosas entre medidor e tempo para padronizar as configurações de produção.
Tabela: Medidor de filme POF versus recomendações de tempo de permanência relativo
| do medidor do filme | (mícrons) | Tempo de permanência relativo Risco | de aplicação comum |
| Calibre 45 | 11.4 | Muito curto | Bens leves de varejo, cosméticos |
| Calibre 60 | 15.2 | Curto | Produtos de panificação, pequenos materiais impressos |
| Calibre 75 | 19.0 | Médio | Caixas de software, itens de consumo padrão |
| Calibre 100 | 25.4 | Longo | Hardware pesado, itens com vários pacotes |

Principais critérios de avaliação para o desempenho do selador L-Bar
Configurações do Elemento de Vedação
Você deve avaliar diferentes elementos de corte com base no volume esperado. Os fios quentes redondos oferecem funcionalidade básica para execuções de baixo volume. No entanto, eles lutam com o uso pesado e contínuo. Os fios de fita plana distribuem o calor de forma mais ampla pelo material. Microfacas revestidas de Teflon oferecem o mais alto desempenho em ambientes industriais. Eles cortam polímeros de forma limpa, sem derreter o excesso de material. Estabelecer a verdadeira compatibilidade do selante de filme retrátil POF geralmente exige essas microfacas avançadas. Eles atenuam ativamente o acúmulo de resíduos de polímeros pegajosos durante longos turnos.
Controle de calor e pressão da mandíbula
Os controladores digitais proporcionais-integrais-derivativos (PID) superam amplamente os mostradores analógicos básicos. Os controladores PID monitoram e ajustam constantemente a temperatura da mandíbula. Eles mantêm a janela térmica exata exigida pelos polímeros sensíveis. Os sistemas analógicos muitas vezes mudam com o tempo. Esse desvio lento causa cortes inconsistentes em um único lote.
A pressão da mandíbula desempenha um papel igualmente crucial na integridade da embalagem. As mandíbulas superior e inferior devem encontrar-se uniformemente em todo o seu comprimento. Se a base de silicone se desgastar de maneira irregular, a pressão cairá em pontos específicos. A pressão desigual cria “cabelo de anjo”. Esses fios finos de plástico derretido comprometem a segurança da embalagem. Eles também parecem pouco profissionais nas prateleiras do varejo.
Integração com túneis de redução
A mandíbula de corte apenas completa a primeira etapa do processo. Em seguida, o transportador entrega o produto recém-embalado ao túnel de contração. O fluxo de ar do túnel afeta drasticamente a taxa de encolhimento final. Você precisa de convecção equilibrada para evacuar o ar uniformemente da embalagem. Se a transferência fizer com que o produto salte, as novas costuras poderão romper. Recomendamos combinar exatamente as velocidades do transportador para evitar solavancos repentinos.
Padrões de aplicação e conformidade específicos do setor
O contato direto com alimentos exige adesão estrita a protocolos de segurança rigorosos. O FDA regulamenta materiais que tocam em consumíveis. O escolhido selador de barra L deve processar perfeitamente os materiais aprovados. Deve cortar o filme de forma limpa, sem gerar vapores tóxicos nocivos. Nunca deve deixar pequenos resíduos de partículas no selo de segurança alimentar. Até mesmo a contaminação microscópica viola padrões rígidos de conformidade.
A óptica visual impulsiona o sucesso dos produtos em ambientes de exibição de varejo. As configurações ideais da máquina evitam a formação de "orelhas de cachorro" nos cantos. As orelhas de cachorro ocorrem quando o excesso de plástico não encolhe. Eles interferem na leitura do código de barras e parecem desleixados. Equipamentos devidamente calibrados garantem apresentações de alta clareza e alto brilho. Os consumidores associam intuitivamente embalagens limpas e compactas a produtos de qualidade superior.
As expectativas de velocidade mudam completamente os requisitos de seu maquinário. Os sistemas manuais funcionam muito bem para operações boutique ou de baixo volume. Os modelos semiautomáticos lidam com volumes moderados, mas dependem muito da consistência do operador. Sistemas totalmente automáticos exigem o mais alto nível de correspondência de componentes. Eles correm em velocidades extremas. A 40 embalagens por minuto, mesmo pequenos desvios térmicos causam enormes pilhas de sucata.
Riscos comuns de implementação e solução de problemas
Mesmo as configurações mais avançadas ocasionalmente encontram atritos durante a implementação. Podemos resolver esses problemas examinando diretamente as causas mecânicas.
- 1: acúmulo de carbono e fumaça. Sua máquina provavelmente esquenta demais para o medidor de material específico. O polímero derretido adere ao elemento de corte e queima instantaneamente. Você deve substituir rotineiramente a fita de Teflon para evitar essa adesão. Como alternativa, mude totalmente o seu mecanismo de corte para uma microfaca durável.
- Risco 2: Selos fracos ou rachados. O tempo de permanência insuficiente geralmente causa esse defeito frustrante. A pressão irregular da mandíbula também desempenha um papel importante. Os operadores muitas vezes apressam o movimento de vedação manual para funcionar mais rápido. Você deve implementar listas de verificação padronizadas de calibração do operador. Certifique-se de que seus trabalhadores mantenham a mandíbula fechada durante todo o ciclo necessário.
- Risco 3: Marcas de franzido e encolhimento incompleto. A microperfuração deficiente retém o ar ambiente dentro da embalagem. Os balões de ar presos violentamente dentro do forno. Certifique-se de que seu sistema possua um perfurador de cata-vento integrado e altamente funcional. O perfurador faz pequenos furos estratégicos no material pouco antes de ele entrar na câmara de aquecimento.
Como selecionar e validar sua configuração (próximas etapas)
Você deve começar auditando minuciosamente seu maquinário atual. Determine imediatamente se o seu equipamento existente possui a precisão térmica necessária. Verifique o tipo exato de fio instalado na mandíbula. Verifique se as almofadas de silicone permanecem planas e resistentes. Você deve confirmar esses detalhes antes de fazer a transição para polímeros avançados.
Em seguida, implemente uma estrutura rigorosa de teste piloto. Nunca compre materiais em grandes quantidades sem testá-los primeiro. Siga estas etapas de validação sequenciais cuidadosamente:
- Solicite rolos de amostra de filme retrátil POF de dobra central em vários calibres diferentes.
- Execute um lote de teste estruturado de 50 unidades em sua linha de produção exata.
- Registre as configurações precisas de temperatura, velocidades do transportador e tempos de permanência usados.
- Teste a resistência das costuras acabadas por meio de testes de queda e testes agressivos de tração manual.
Por fim, conte fortemente com o suporte do fornecedor durante esta fase. Selecione parceiros de fornecimento que ofereçam ativamente consultoria técnica profunda. Eles devem ajudá-lo a calibrar sua máquina de forma proativa. Evite vendedores transacionais de commodities que desaparecem após a entrega dos paletes. O suporte técnico especializado resolve problemas de calibração em minutos, em vez de dias.
Conclusão
As máquinas de poliolefina e de corte em ângulo reto formam uma combinação de produção altamente eficaz. No entanto, você deve alinhar perfeitamente as configurações térmicas, os tipos de fios e as bitolas de material. O alinhamento adequado evita atrasos inesperados na produção e elimina completamente defeitos de embalagem desagradáveis. Adotar uma abordagem estruturada e baseada em evidências para auditorias de máquinas protege ativamente a integridade da sua linha de produção.
Encorajamo-lo a testar estes parâmetros no seu próprio piso. Solicite hoje mesmo um rolo de amostra de material para iniciar seu teste piloto. Agende uma consulta detalhada de compatibilidade com nossa equipe técnica de vendas. Eles terão prazer em ajudá-lo a validar a configuração específica de seu maquinário e otimizar sua produção diária.
Perguntas frequentes
P: Posso usar filme retrátil POF em uma máquina usada anteriormente para PVC?
R: Sim, mas primeiro você deve limpar completamente o fio de vedação. Você também precisa substituir completamente a fita de Teflon. Recalibre as configurações de temperatura com cuidado, pois esses materiais têm pontos de fusão completamente diferentes. O PVC funciona muito mais frio. O ajuste para poliolefina requer testes imediatos para evitar queimaduras.
P: Qual é o melhor medidor POF para uma seladora manual de barra L?
R: Geralmente recomendamos calibre 60 a 75 para operações manuais. Filmes mais espessos exigem uma pressão mais constante e uniforme do que um operador manual pode fornecer com segurança durante um longo turno. Os medidores mais leves fundem-se rapidamente. Eles reduzem a fadiga do operador enquanto mantêm excelente segurança da embalagem.
P: Por que meu selador de barra L deixa fios de “cabelo de anjo” no filme POF?
R: Esse problema comum geralmente indica que o fio de vedação não está quente o suficiente. Também acontece se o operador abrir a mandíbula muito rapidamente antes de o corte ser concluído. Superfícies de corte desgastadas ou fita de Teflon danificada freqüentemente causam esses pequenos fios derretidos.
P: O filme POF de dobra central requer um rack de desenrolamento especial?
R: Os selantes padrão geralmente apresentam separadores de filme integrados. No entanto, você deve garantir que a cremalheira de desenrolamento esteja perfeitamente alinhada com a largura do material. O alinhamento adequado evita alimentação irregular. Caso contrário, a alimentação irregular leva a cortes distorcidos e desperdício de material em cada ciclo.